一、鋼結構加工最真實的問題:不是設備不够,而是“切不順”
做鋼結構加工的客戶,經常會遇到(dao)一個很現實的問題:
圖紙能做(zuo)、订單能接,但一到下料環節就開(kai)始卡節奏(zou)。
常见情况包括:
薄板用火焰(yan)切割,效(xiao)率太低
中厚板用(yong)激光切割,成本明顯偏高
等离子切割看起來快,但后續打磨工(gong)作量大
不同厚度鋼(gang)板混料,頻繁(fan)换工(gong)藝,影響生(sheng)產節拍(pai)
說白了就是一句話:
設備都在用,但整(zheng)體效率没(mei)起來。
二、鋼結構加工的特點:決定了必须分工藝處理
如果你在鋼結構行業待過,就知道(dao)它和普(pu)通钣金完全不是一回事:
材料厚度跨度大(3mm—80mm常见)
H型鋼(gang)、箱型柱、桁架結構件多
批(pi)量不(bu)稳定(小批+大件(jian)混合)
切割后直接進入焊接裝配
工期紧,交付壓力大
👉 这類工况下,單一切割方(fang)式基本(ben)不可能最優解
三、三種切割工藝在鋼結構里的真實用法
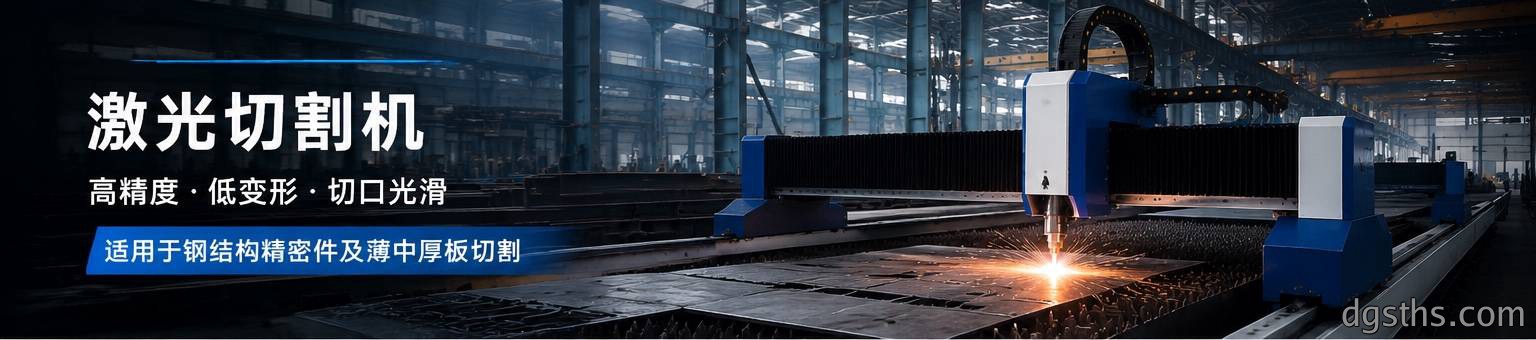
⚡ 激光切割機:做“精細件 + 高質量要求件”
在鋼結構廠里(li),激光一般不會用來“切全部”,而是用在關键位置:
连接板
高精度節點板
孔位加工件
需要裝(zhuang)配精度的結(jie)構件
現場優勢很明顯:
切口(kou)干净,几乎不用二次(ci)處理
孔位精度高,裝配順畅
特(te)別適合(he)自動化下料線
👉 一句話:
精度要求高的(de)地方(fang),用激光最省后續成本
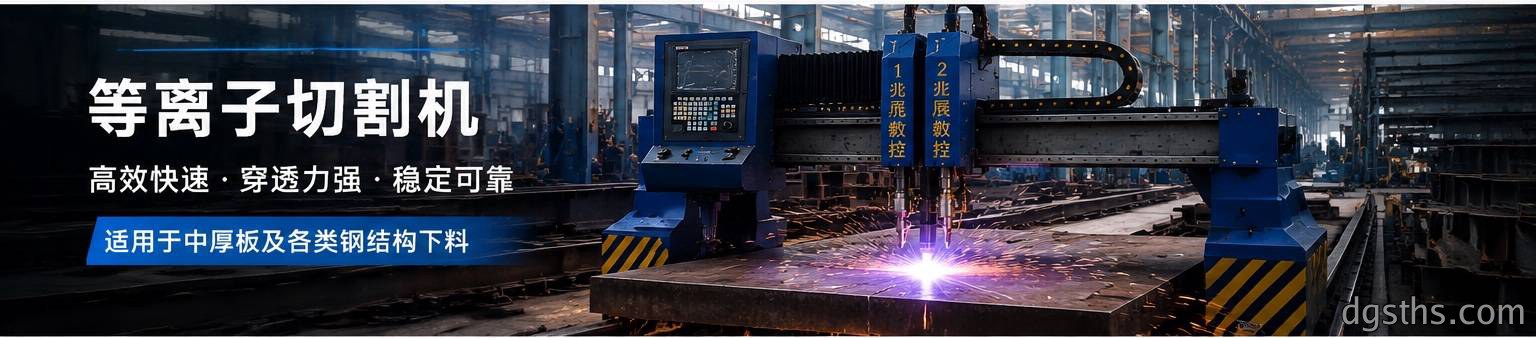
⚡ 等离子切割機:鋼結構廠的“主力干活設備”
絕大(da)多数鋼結構加(jia)工廠,真正(zheng)干活最多的是等离子:
H型鋼连接板
中厚鋼板下料
批量結構件切割
非高(gao)精度但要求(qiu)效率的订單
它的价值(zhi)不是精度,而是節拍:
切割速度快
適應性強(材料不挑)
投入成本相對可控
👉 一句話:
鋼結構批量(liang)件,等离子(zi)是核心產能設備
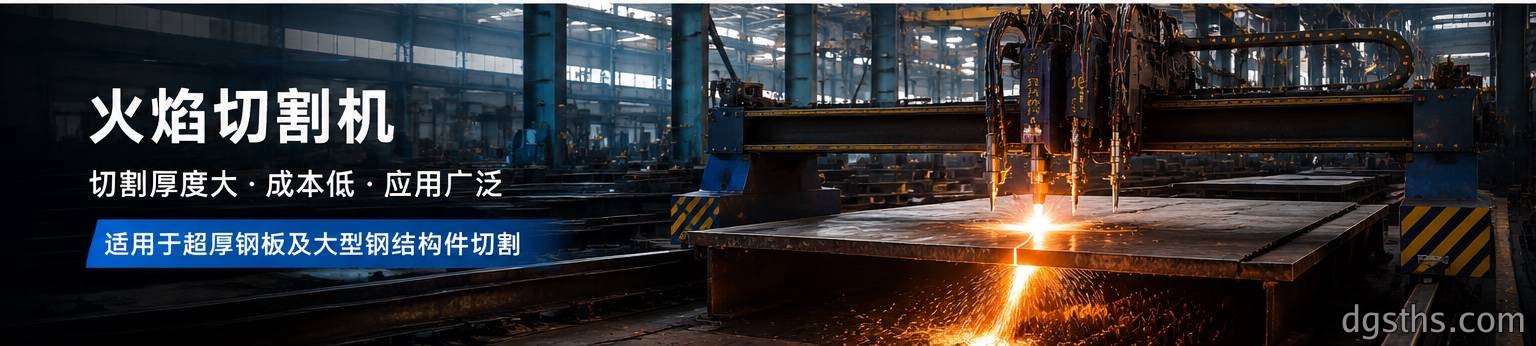
🔥 火焰切割機:超厚鋼板的“底層保障”
在鋼結構(gou)行業(ye)里,有一類东西繞不開:
大厚度材料 + 大尺(chi)寸結構件(jian)
比如:
大型支座底板
超厚连接節點
重型鋼結構基礎件
这時候火焰(yan)切割的優勢就(jiu)很明顯:
可以稳定切超厚鋼板
成本最低
適合重负载长期運行
👉 一句話:
厚到激光和等离子吃不動(dong)的(de),就(jiu)是火焰的(de)活
四、真正成熟的鋼結構工廠,一定是“混合工藝線”
我們接(jie)触的成熟客(ke)戶,基本都是这(zhe)種結構(gou):
✔ 標準配置逻輯:
精密加(jia)工區 → 激(ji)光切割機
主力下料(liao)區 → 等离子切割機(ji)
重型(xing)厚板(ban)區 → 火焰(yan)切割機(ji)
🔧 带來的實际變化很直接:
不再“用一(yi)臺機器干所有活”
設備各(ge)司其職(zhi),不互相拖后腿
订單排產更順
后處理成本下降
五、很多鋼結構廠踩過的坑(非常真實)
❌ 只上激光切割機做全場景
→ 成本壓不住,厚板效率(lv)低
❌ 全部用等离子
→ 精度不够,裝配返工多
❌ 只用火焰切割
→ 速度慢,无法(fa)應對現代工(gong)期
👉 最終結果往往是:
設備不少,但利(li)润被“工藝不合理”吃掉了
六、選型經驗(我們現場总結的三条)
如果你正(zheng)在規(gui)劃設備,可以直接按这個思路判断:
① 看材料厚度
0–10mm → 激光優勢明顯
10–40mm → 等离子最均衡
40mm以上 → 火焰更稳定
② 看產量結構
小批高精度 → 激光優先
批量生產 → 等离子核心
重型結構件 → 火焰必備
③ 看工廠類型
精密鋼結構 → 激光+等离子
傳(chuan)統(tong)重鋼結構廠 → 等离子+火焰
綜合型工廠 → 三(san)工藝全配
七、真正決定效率的,不是設備,而是“切割結構”
很多人(ren)買設備時只看(kan)參数,但(dan)現場真正影響(xiang)效率的是:
你的工藝組合是不是合理
設(she)備選對了,工廠是順(shun)的(de)
設備選错了,機器越多越(yue)乱
📌 如果你正在做鋼結構產線規劃
我們可(ke)以帮你做三件比较實际的事情:
按订單結(jie)構做切割設備配置方(fang)案
帮你拆解“哪些件该(gai)用哪種工藝”
做整条下料線(xian)效率優化建(jian)議
✔ 总結一句話
鋼結構切割没有“最好設備”,只有:
最合適工藝組合 + 最合理分(fen)工