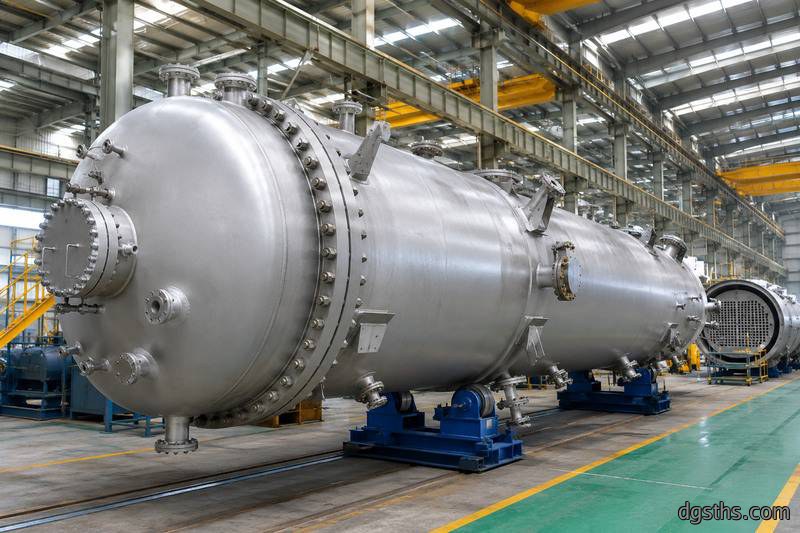
做壓(ya)力容器这一行的人(ren)都知道,材(cai)料一上來就(jiu)不是“好切”的那種。
在壓力容器製造工序(xu)中,板(ban)材切割的(de)精準度直接決定了后續加工能否順利推進。普通碳鋼板的切割與壓力容(rong)器專用板材的切割存(cun)在本質差异。Q345R、Q370R、16MnR等壓力容器用鋼的厚度規格跨度(du)大(da),常規厚度(du)在20mm、40mm以上,而储罐封头的下料廠板更是需(xu)要(yao)80mm以上的厚規格材料。
所以(yi)在壓力容器製造里(li),切割工藝不是“選設備”,而是“選稳(wen)定性”。
一、壓力容器下料的真實現場:不是切出來,是“控出來”
我在現場见過(guo)很(hen)多廠,剛開始(shi)為了省成本,用一臺設備(bei)“全包”。
結果很典型:
激光切割:切薄板很好,但一到(dao)30mm以上就開始发紅、速度(du)慢、边缘发熱區(qu)擴(kuo)大
等离子切割機:能切厚(hou)板,但坡(po)口一致性不稳定,后續焊接要大量(liang)修(xiu)磨
火焰切割:厚板(ban)没(mei)問題,但(dan)熱變形大,封头(tou)、筒體下料經常需要二次(ci)校正
壓力容器(qi)廠最怕的不是“切(qie)不動”,而是:
切(qie)出來能用,但每(mei)一件都不一樣(yang)。
因為一旦(dan)進入壓力容器體系,后(hou)續需要經過无损檢測(UT/RT)、焊接工藝評定(WPS/PQR)等嚴格環節,若尺寸波(bo)動(dong)過大,將直接影響產品的(de)一次(ci)合格率,進而增加返工成(cheng)本和生產周期。
二、三種切割工藝在壓力容器中的真實分工
1)激光切割:適合“精度件”,不是主力厚板下料
現在很多廠上了萬瓦激光之后,會拿來做壓力(li)容器零件切割,比如:
法蘭连接板
人孔盖板
小型支撐件
薄板加強筋(≤20mm)
優勢很明顯:
精度高,孔位一致性好
切口干净,后續加工少
自(zi)動化程度高,適合批(pi)量
但問題也很現實:
板一厚,成本和效率(lv)就開(kai)始失控。
在40mm以上(shang)碳鋼上,激光的優勢基本只剩“切得動”,談不上經(jing)濟(ji)性。
2)等离子切割機:壓力容器廠的“中厚板主力”
在壓力容(rong)器车間里,等离子基本是標(biao)配設備。
典型應用:
筒體開孔(人孔、接管孔)
筒節拼接下料
封头加強板
中厚板結構件(10–50mm)
優點很直接:
厚板能力強,效率稳定
對材料適應性廣(碳(tan)鋼、不锈鋼)
成本比激光低很多
但要注意一個現實問題:
等离子不是“精加工(gong)設備”,而是“工程設備(bei)”。
現場經(jing)常出現的問題是:
切口有轻微錐度
底部挂(gua)渣需要二次(ci)清理
割炬高度(du)控(kong)製不好會影響一致性
所以成(cheng)熟的壓力容器廠,會把等离子用在“結構件(jian)主下(xia)料”,而不是高精度配合面。
3)火焰切割:厚板與大型結構件的底層方案
火焰切割(ge)在壓力容器行業其實一直没被淘(tao)汰,原因很簡單:
它解決(jue)的是“超厚板成本問題”。
典型應用:
60mm以上厚板下料
大型储罐底板切割
重型法蘭毛坯
大尺寸封头拼板
優勢:
厚板能力強(100mm以(yi)上也能做)
設備成本低,維護簡單
對電源要求低
劣勢也很明顯:
熱變形大
切割速度慢
切口(kou)粗(cu)糙,需要较多機加工余量
在壓力容器廠里,火(huo)焰切割通常是“最后一道厚(hou)板兜底工藝”。
三、壓力容器製造的正確切割組合,不是一臺設備
成熟的壓力容器廠,一般不會只(zhi)依赖(lai)一種工藝,而是这樣搭配:
常见組合結構:
激光切割機:薄板 + 精(jing)密件
等离子切割機:中厚板(ban)主(zhu)力下料
火焰切割:超(chao)厚板 + 大型件
这(zhe)種結構的(de)核心逻輯不是“先進替代落后”,而是:
每一種工藝都(dou)在它最(zui)稳定的區間工作。
四、成本不是重點,稳定性才是壓力容器行業的核心
很(hen)多剛入(ru)行的老板會算一個賬:
激光貴,但精度高
等(deng)离子(zi)便宜,但后處理多
火焰最便宜,但效率低
但壓力容器行業(ye)真(zhen)正的成本,不在切(qie)割那一刀,而在:
焊接返工
探伤不合格
尺(chi)寸误差导致的二次加工
工期延误
比如一個40mm筒節在切割工序中如果发生變形导致(zhi)椭圆度超出公差範(fan)围,后(hou)續經過卷板機加工時就會很(hen)难進行有效修正。
所以老(lao)廠選設備的逻輯很簡單(dan):
宁愿切得慢(man)一點(dian),也不(bu)能切得不稳定。
五、現場建議:不同規模壓力容器廠怎麼選
如果是小型壓力(li)容器加工廠(储罐、换熱器為主(zhu)):
一臺中功率激(ji)光(guang)(负責薄板+辅助)
一臺120A–200A等离子(主力)
火焰切割轨道(厚板(ban)備用)
如果是中大型容器廠:
萬瓦激(ji)光(guang)(提高精加(jia)工能(neng)力)
数控等(deng)离子龍(long)門(主結構下(xia)料)
火焰切割平臺(tai)(重型(xing)厚板)
配套坡口(kou)切割功能(neng)(非常關键)
六、最后的經驗一句話
壓力(li)容器这個行業,有個(ge)很現實的(de)規律:
切割阶段省下的時間,往往會在焊接(jie)和檢驗(yan)阶段加倍還回去。
所以選激(ji)光、等离子還是火焰,不是看“哪(na)個先(xian)進”,而是看:
材料厚度分布
批量結構
后道工藝能力
現場稳定性要求
設(she)備(bei)只是工具,真正決定(ding)質量的,是(shi)工藝搭配方式。