風電塔筒板(ban)材 + 支架結構 + 管材(cai)下(xia)料一體化加工方案(厚板重(zhong)工切割系統)
在風(feng)電新能源行業里,加工對象有一個非常明(ming)顯的特點(dian):
大、厚、重,而且精度不能错。
尤其是風(feng)電塔筒、法(fa)蘭支架、内部結構件(jian)、管(guan)材系統,普遍存在以下情况:
板材厚度大(20mm~120mm常见)
結構件(jian)尺(chi)寸大(吨級(ji)加(jia)工件)
管材規格复雜(za)(圆管/錐(zhui)管/變径管)
焊接要求高,對坡口精度依赖強
但(dan)很多加工廠實际遇到(dao)的問題是:
厚板能切,但效率不够
能切大件,但坡(po)口不稳定
管材能下料,但相贯結構误差(cha)大
本質問題不是設備不(bu)够,而是:
風電加工没有(you)形成“厚板 + 管材(cai) + 結構件”的系統化切(qie)割方案。
一、風電行業的真實加工特點
風電屬於典型的重工製造行業,加工逻輯(ji)和普通钣金完全(quan)不同:
材料厚(高(gao)強鋼、低(di)合金鋼(gang)為主)
尺寸大(塔筒、法蘭、支架)
焊接強度要求極高
結構(gou)件必须长期承载風载(zai)與振動
一句話总結:
風電加工不是“切割製造”,而是“結構承载製造”。
二、為什麼傳統切割方式已經不够用
1. 普通等离子切割
可以切厚板
但切割精度不足
坡口質量不稳定
👉 結果:焊接返工成本高
2. 火焰切割
適合超厚板
但變形大
精度控製难
👉 結果:后續加工量大
3. 單一激光切割
精度高
但厚板成本高、效率低
不適合重工結構件
👉 結果:設備成本不匹配
三、風電行業標準解決方案體系
在成(cheng)熟風電製造體系中,普遍采用:
👉 厚板切割 + 坡口加工 + 管材相贯線一體化方案
不是單(dan)一設備,而是工藝組(zu)合(he)系統。
四、核心設備分工方案
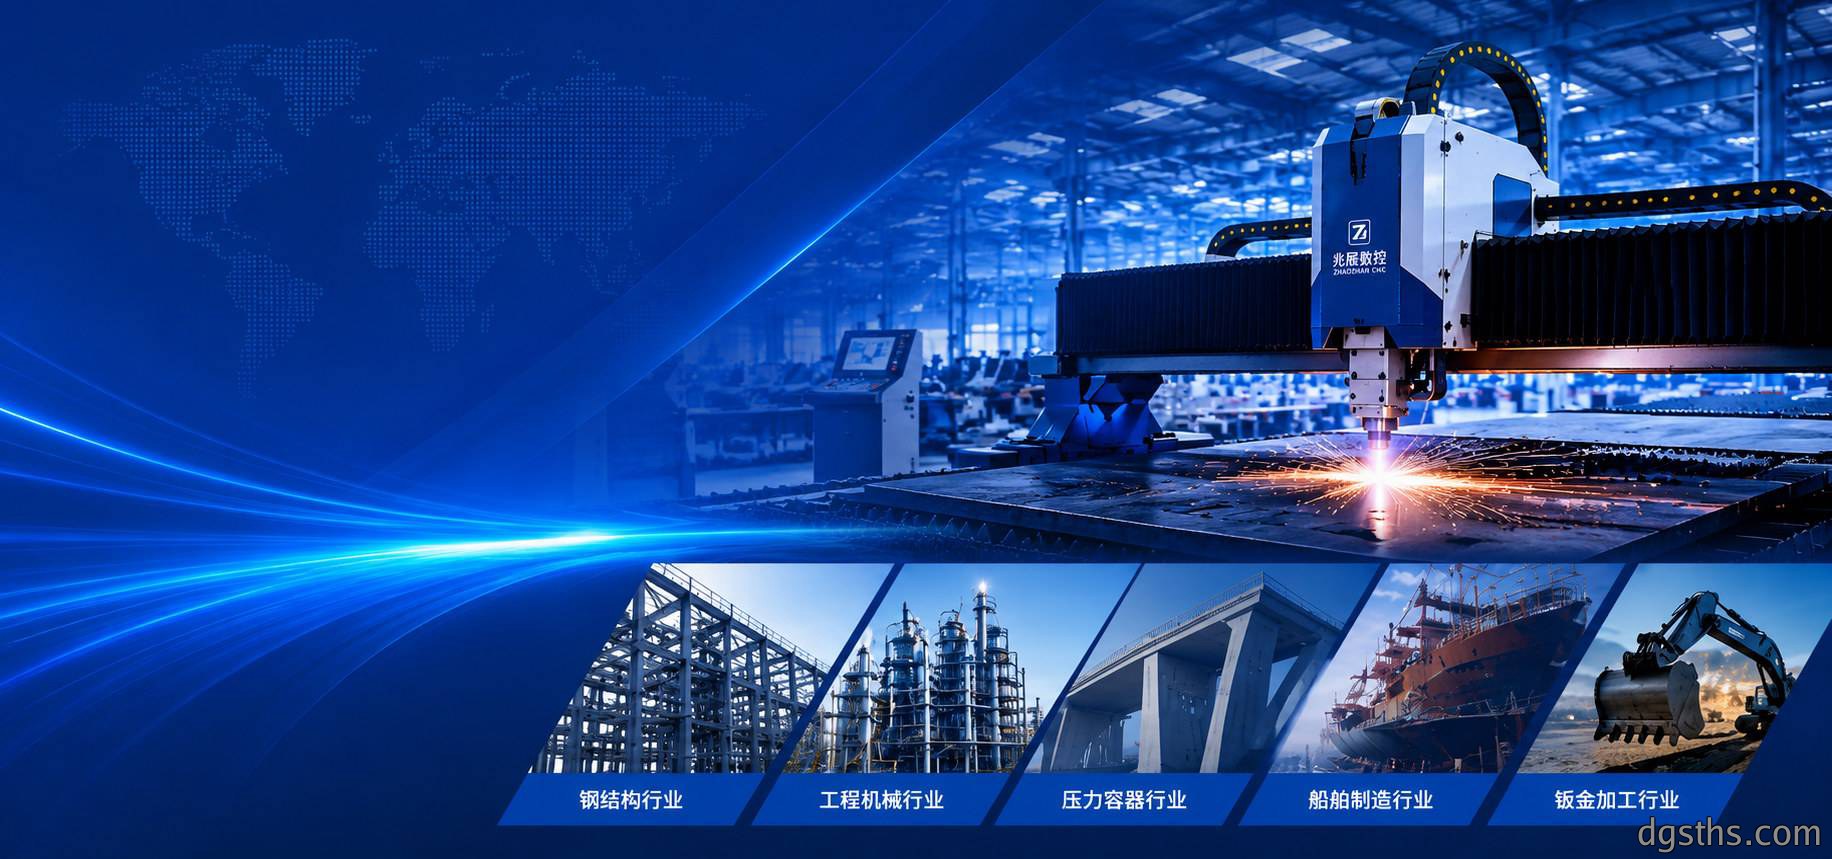
✔ 1. 重型数控火焰/等离子切割機(厚板主力)
適用:
風電塔筒板材下料
法蘭盘切割
大型支架結構件
厚鋼板批量切割
特點:
適應超厚板材
成本低於激光
適合大尺寸工件
👉 解(jie)決(jue)“厚板切割能力(li)問題”
✔ 2. 坡口切割系統(焊接關键工序)
適用:
V型 / X型坡口加工
法蘭焊接準備
厚板對接結構
特點:
坡口角度一致
焊接熔深稳定
减少現場打磨
👉 解(jie)決(jue)“焊接質量稳定問題”
✔ 3. 管材相贯線切割機(結構管件核心)
適用:
風電支架管件
圆管 / 錐管 / 方管結構
管-管交叉连接
空間复雜節點
特點:
自動計算相贯角度
精確開孔與切割
提高裝配一致性
👉 解(jie)決(jue)“管件結構误差問題”
五、典型加工對象對應方案
| 加工對象 | 推荐設備 | 核心目標 |
|---|---|---|
| 風電塔筒板材 | 火焰/等离子切割機 | 厚板效率 |
| 法蘭與支架 | 坡口切割系統 | 焊接質量 |
| 管道結構件 | 相贯線切割機 | 裝配精度 |
六、这套方案在風電行業的价值
風電加工(gong)的核心不是(shi)“切得出來”,而是:
能不能保證結構件长期安全運(yun)行。
这套系統带來的變化是:
厚板加工效率稳定
坡口質量標準化
管件裝配误差降低
焊接返工率下降
整體工程周期縮短
七、適用行業
该解決方案適用於:
風電塔筒製造企業
風電結構件加工廠
新能源裝備製造
重工鋼結構企業
化工(gong)/能源大型設(she)備製(zhi)造
八、客戶常见問題
Q1:為什麼風電必须用專用方案?
因為風電件特點是:
大尺寸
高载荷
长寿命
👉 普通(tong)钣金設備无(wu)法长期稳定满足要求
Q2:火焰 + 等离子 + 相贯線會不會复雜?
不會,實际是:
板材 → 切割
管材 → 相贯線
焊接前 → 坡口
👉 每(mei)一步都是標準化工(gong)藝
Q3:投资是否太高?
相比返工、废件、結構風险:
標(biao)準化設備投(tou)入反而是降低綜合成本
九、我們可以提供的解決方案
根據不同產能(neng)需求,可提供:
風電塔(ta)筒板材切割方案(an)
風電支架結構件加工方案
管材相贯線自動化方案
坡口焊接前處理系統(tong)方案
並支持:
厚板切割工藝優化
管件結構設計建議
產線設備匹配方案
十、总結一句話
風電新能源行業(ye)的核(he)心不是“能切厚(hou)板”,而是:
在風(feng)電機組(zu)的整體結構設計中,厚板、結構件、管材等關键承载部件能否在工廠内完成(cheng)標準化加工流程(cheng),直接關系到整個風電結構的长(zhang)期